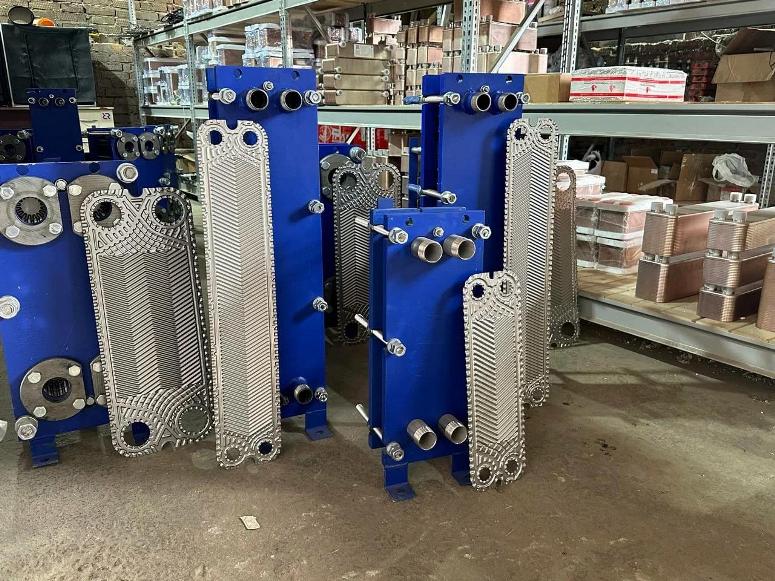
Выбор материала пластин теплообменника — это не просто вопрос каталога, а фундаментальное инженерное решение, от которого зависят эксплуатационные расходы, ресурс оборудования и стабильность технологического процесса. Ошибка здесь стоит дорого. Замена неисправной пластины на некорректно подобранную по материалу или толщине приводит к коррозии, протечкам и сокращению срока службы всего узла. Инженер-теплотехник должен понимать физику процессов, происходящих в зазорах между пластинами, а не просто сверять артикулы. Давайте разберем критерии выбора, опираясь на цифры и реальные условия эксплуатации, чтобы исключить риск аварийных ситуаций.
Материал пластины определяет стойкость к коррозии и способность выдерживать механические нагрузки. Нержавеющая сталь AISI 316L — самый распространенный вариант для общепромышленных применений. Ее предел текучести составляет около 205 МПа, а максимальная рабочая температура ограничена 200 °C. Для сред с повышенной агрессивностью, например, хлоридсодержащих вод, используют титановые сплавы марки Gr. 2. Они выдерживают давление до 10 бар на одну секцию и работают при температурах до 200 °C. Однако титан боится сухого хлора и горячих щелочей. Если в процессе участвуют серная кислота концентрацией выше 5%, стандартная сталь не подойдет. В таких случаях требуются сплавы на основе хастеллоя или тантала, но их стоимость в 5-7 раз превышает цену титановых аналогов.
Толщина пластины — второй критический параметр, влияющий на теплопередачу и гидродинамику. Стандартная толщина для большинства промышленных теплообменников варьируется от 0,4 до 0,6 мм. Тонкие пластины (0,4–0,6 мм) обеспечивают высокую интенсивность теплообмена из-за турбулентного режима течения жидкости при низких скоростях. Однако они менее устойчивы к гидравлическим ударам. При скачках давления до 20 бар тонкие пластины могут деформироваться. Более толстые пластины (0,8–1,2 мм) применяются в системах с высокой температурой или вязкими средами. Они лучше сопротивляются вибрациям, но требуют большей площади поверхности для передачи того же количества тепла. Например, для замены пластины толщиной 0,5 мм на 0,7 мм потребуется увеличить площадь теплообменной поверхности примерно на 15%, иначе тепловой режим нарушится.
Гидравлический расчет при подборе замены часто упускают из виду, зацикливаясь только на материале. Шаг пластины (промежуток между листами) влияет на расходную способность. Стандартный шаг составляет 4–6 мм. При расчете необходимо учитывать допустимое падение давления. Если в проекте заложено падение давления 50 кПа на стороне горячей воды, а установленные пластины с увеличенным шагом снижают скорость потока, эффективность теплообмена упадет. Снижение скорости ниже 0,5 м/с приводит к оседанию взвесей. При скорости выше 2,0 м/с возрастает эрозионная коррозия, особенно на сварных швах и краях пластин.
Особое внимание следует уделить совместимости материалов уплотнений и пластин. Резиновые уплотнения из EPDM (этилен-пропиленового каучука) работают в диапазоне температур от -30 °C до +150 °C. Они устойчивы к воде, пару и разбавленным кислотам. Однако при контакте с маслами или углеводородами EPDM быстро разрушается. В таких случаях требуются уплотнения из FKM (фторкаучук), которые выдерживают до +200 °C и агрессивные химикаты. Неправильный выбор уплотнения приводит к протечкам через 3–6 месяцев эксплуатации. При этом само уплотнение не является расходным материалом в традиционном понимании, но его износ напрямую зависит от качества пластины. Если поверхность пластины шероховатая после неправильной очистки, она быстрее повреждает резину. Для подбора качественных комплектующих, таких как пластины и уплотнения, необходимо учитывать химический состав среды, а не только температурный режим.
Процесс замены требует точности. При демонтаже старого теплообменника обязательно измеряйте износ уплотнительных канавок. Допустимое отклонение глубины канавки не должно превышать 0,1 мм. Если канавка изношена больше, новая пластина не обеспечит герметичности даже при максимальном крутящем моменте затяжки болтов. Момент затяжки для типичного пластинчатого теплообменника мощностью до 1 МВт составляет около 150 Н·м. Перетяжка болтов приводит к пластической деформации пластин. Деформация даже на 0,05 мм меняет зазор между листами, что снижает эффективность теплообмена на 5–10%.
Не менее критична геометрия гофрировки. Углы наклона гофры влияют на коэффициент теплопередачи. Стандартные углы составляют 60° или 45°. Изменение угла на 5° в меньшую сторону снижает турбулентность, но уменьшает вероятность засорения. Для сред с высокой концентрацией твердых частиц (до 500 мг/л) рекомендуются пластины с широкими каналами и меньшим углом наклона. В обратном случае, для чистых жидкостей, используют пластины с высокой интенсивностью теплопередачи.
Чистка пластин — отдельная тема. Гидродинамическая очистка под давлением 150–200 бар эффективна для удаления накипи толщиной до 1 мм. Если слой накипи превышает 2 мм, требуется химическая промывка. Кислотная промывка соляной кислотой концентрацией 5–10% может повредить поверхность нержавеющей стали, если не добавлены ингибиторы коррозии. Время контакта кислоты со сталью не должно превышать 30 минут. После промывки пластины необходимо нейтрализовать и высушить. Влажные пластины перед установкой недопустимы, так как это приводит к образованию точечной коррозии уже в первый месяц работы.
Срок службы пластины при правильной эксплуатации составляет 5–7 лет. Это время может сократиться до 2–3 лет при нарушении технологического режима. Основные причины выхода из строя: питтинговая коррозия, сквозные пробоины от эрозии и деформация от гидравлических ударов. Питтинг возникает при локальном разрушении пассивной оксидной пленки. В воде с содержанием хлоридов выше 200 мг/л риск питтинга для AISI 316L возрастает многократно. В таких условиях лучше сразу ставить титан.
При покупке запасных частей требуйте сертификаты соответствия материала. Проверьте маркировку на каждой пластине. Маркировка должна быть лазерной, а не гравировкой, чтобы не создавать концентраторов напряжений. Гравировка глубже 0,1 мм ослабляет конструкцию. Также проверьте толщину пластины штангенциркулем в нескольких точках. Разброс толщины более 0,05 мм свидетельствует о браке.
Экономия на качестве пластин при ремонте всегда оборачивается удорожанием эксплуатации. Стоимость простой теплообменного узла в час может достигать десятков тысяч рублей в зависимости от мощности производства. Поэтому тщательный подбор материала, толщины и геометрии пластины — это не бюрократическая процедура, а техническая необходимость. Инженер должен знать, что стоит за каждым параметром в паспорте оборудования. Только такой подход позволяет поддерживать теплообменник в рабочем состоянии долгие годы без неожиданных аварийных остановок.