Ручная сварка остаётся одним из самых востребованных способов соединения металлов в быту и на производстве, поэтому грамотный подбор оснащения напрямую влияет на качество шва, скорость работы и безопасность. В статье разберём основные виды оборудования для ручной сварки – от инверторов и трансформаторов до расходных материалов и средств защиты – чтобы вы могли понимать, чем они отличаются и для каких задач подходят.
При выборе важно учитывать тип сварки (MMA, TIG, MIG/MAG), мощность и диапазон токов, напряжение сети, продолжительность включения, а также совместимость с электродами, проволокой и газом. Мы подскажем, на какие параметры смотреть в первую очередь и как оценить комплектацию, чтобы купить сварочное оборудование на pulsonic-rus.ru осознанно, без переплат и с учётом реальных условий эксплуатации.
Классификация аппаратов по задачам и материалам
Аппараты для ручной сварки MMA, TIG и MIG/MAG удобнее классифицировать не только по типу процесса, но и по тому, какие задачи они решают (монтаж, ремонт, тонколистовые работы, производственная сборка) и с какими материалами рассчитаны работать (углеродистые стали, нержавейка, алюминий и его сплавы, оцинкованные и высокопрочные стали).
При выборе важно соотнести толщину и чистоту металла, требования к внешнему виду шва, условия площадки (улица/цех, ветер, доступ к газу), а также ожидаемую производительность. На практике один и тот же тип аппарата может сильно различаться по возможностям: от простых бытовых до профессиональных с расширенными режимами и точной настройкой.
MMA (ручная дуговая сварка покрытым электродом): универсальность для монтажа и ремонта
MMA-аппараты чаще выбирают под задачи, где нужна неприхотливость и мобильность: сварка на выезде, монтаж металлоконструкций, ремонт техники, работа по неидеально подготовленному металлу. По материалам они в первую очередь ориентированы на углеродистые и низколегированные стали, а при грамотном подборе электродов – и на нержавеющие (спецэлектроды) и отдельные виды чугуна (ремонтные электроды), хотя качество и стабильность шва сильнее зависят от навыка сварщика.
- Для стройки и выездных работ: компактные инверторы с функциями «горячий старт», «антизалипание», «форсаж дуги» – помогают удерживать дугу и проще стартовать.
- Для толстого металла и длительной нагрузки: аппараты с более высоким ПВ и устойчивой работой на больших токах; актуально для швеллеров, балок, рам, ворот.
- Для сварки разнородных задач: модели с возможностью работы по целлюлозным/основным электродам (если это заявлено производителем) – полезно при монтаже и ремонте ответственных узлов.
TIG и MIG/MAG: точность, чистота шва и производительность
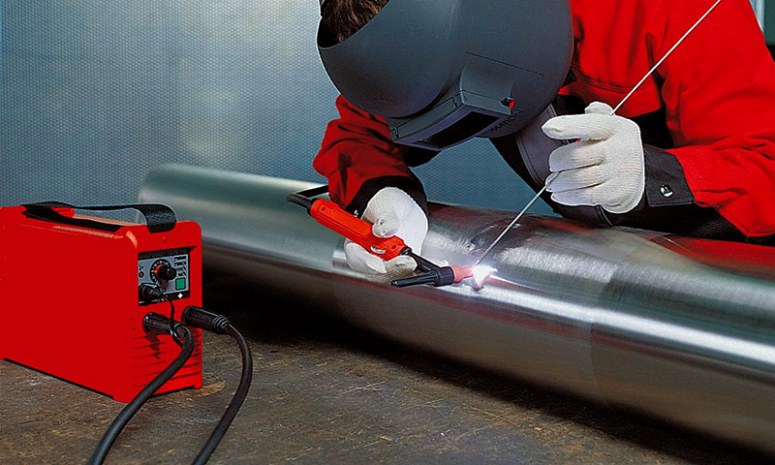
TIG рационально классифицировать как процесс для задач, где важны контроль тепловложения, аккуратный шов и минимальные брызги: тонколистовые детали, трубки, элементы из нержавейки, ремонт изделий с высокими требованиями к герметичности. По материалам TIG особенно востребован для нержавеющей стали и алюминия: для алюминия обычно требуется режим AC, а для стали и нержавейки – DC. Для серийных работ TIG выбирают реже из?за более низкой скорости, но для точных изделий он часто незаменим.
MIG/MAG удобнее рассматривать как семейство аппаратов под задачи быстрой сборки и повторяемого качества: кузовные и тонколистовые работы, изготовление каркасов, ограждений, металлоизделий, а также производственные операции. По материалам разделение чаще всего такое: MAG применяют для конструкционных сталей в защитных газовых смесях, а MIG – для алюминия и нержавейки (в зависимости от проволоки и газа). Для тонких металлов ценятся аппараты с устойчивой дугой на малых токах, а для высокопроизводительной сварки – модели с точной настройкой подачи проволоки и режимами, уменьшающими разбрызгивание.
- Тонколистовые стали и кузовщина: MIG/MAG с стабильной работой на малых токах и плавной регулировкой подачи проволоки.
- Нержавейка (чистый шов и коррозионная стойкость): TIG для максимальной аккуратности; MIG – когда важнее скорость, но требуется правильная проволока и газ.
- Алюминий: TIG (AC) – для тонких и ответственных деталей; MIG – для более высокой скорости на серийных и средних толщин, при наличии подходящей подачи и расходников.