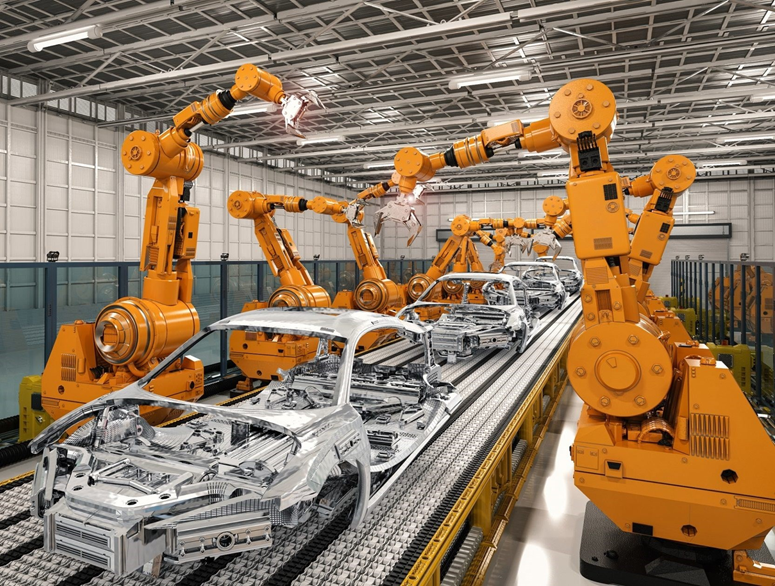
Внедрение роботов на заводе становится ключевым шагом для повышения эффективности производства: автоматизация ускоряет операции, улучшает повторяемость качества, снижает влияние человеческого фактора и помогает перераспределить персонал на более квалифицированные задачи.
Роботы особенно полезны на участках с монотонными, высокоточными или опасными процессами, где важны стабильность, скорость и безопасность.
Чтобы получить максимум пользы, важно заранее определить цели и показатели результата, выбрать подходящие типы роботов и оснастку, подготовить инфраструктуру и интеграцию с существующими линиями, а также обеспечить обучение сотрудников и регламенты по охране труда. Не менее значимы правила обслуживания, планирование простоев, проверка соответствия нормам безопасности и поэтапный запуск с тестированием, чтобы минимизировать риски и гарантировать окупаемость проекта.
Проверка производственных операций для роботизации по времени цикла и повторяемости движений
Перед внедрением роботов на заводе важно отобрать операции, где автоматизация даст измеримый эффект без потери качества. Ключевыми критериями первичного отбора выступают время цикла и повторяемость движений: чем стабильнее операция и чем меньше она зависит от «человеческого решения», тем выше вероятность успешной роботизации.
Проверка начинается с фиксации фактического выполнения операции в реальных условиях: учитываются подготовительные действия, работа в такте линии, паузы, микрозадержки и ручные корректировки. Далее результаты сопоставляются с требованиями к выпуску, допусками и доступным окном такта, чтобы понять, сможет ли робот обеспечивать нужную производительность при заданной стабильности процесса.
Оценка времени цикла: что измерять и как интерпретировать
Для роботизации важен не только «средний» цикл, но и его разброс. Если операция имеет короткое среднее время, но регулярно возникает непредсказуемая задержка (поиск детали, поправка ориентации, ожидание инструмента), робот может не уложиться в такт и будет простаивать или создавать заторы. Поэтому цикл разбивают на элементарные шаги и проверяют, какие из них детерминированы, а какие зависят от внешних факторов.
- Разделение цикла на этапы: захват, позиционирование, обработка/сборка, контроль, укладка, возврат в исходную точку.
- Фиксация вариативности: минимум/максимум времени по каждому этапу и причины отклонений.
- Проверка «скрытых» потерь: лишние перемещения, ожидание подачи, непостоянная ориентация заготовок, ручные подправления.
- Оценка резерва: наличие запаса по времени для безопасных траекторий, остановок, синхронизации с конвейером и контролем качества.
Отдельно анализируют, насколько цикл зависит от состояния расходников и инструмента. Если операция «ускоряется» или «замедляется» из-за затупления, загрязнения, изменения усилия прижима, то для роботизации потребуются либо дополнительные датчики и адаптивное управление, либо пересмотр технологии, чтобы вернуть цикл в предсказуемые рамки.
Проверка повторяемости движений и критерии пригодности к роботизации
Повторяемость движений означает, что траектория и ключевые точки операции остаются стабильными: деталь приходит в одинаковом положении, рабочая зона не меняется, а действия оператора не требуют постоянного выбора «по месту». Чем больше операция похожа на последовательность одинаковых жестов с фиксированными ориентирами, тем проще описать её роботу и добиться качества без постоянных перенастроек.
- Стабильность входов: одинаковая подача деталей, повторяемая ориентация, предсказуемое положение в оснастке.
- Однозначность действий: минимальная зависимость от визуальной оценки оператора и «интуитивных» поправок.
- Повторяемость точки контакта: постоянные базовые поверхности, упоры и координаты начала операции.
- Управляемость усилий: возможность держать одинаковое усилие прижима/затяжки/вставки без ручного «чувства».
- Контролируемость отклонений: наличие измеримых параметров качества, которые можно проверять датчиками или встроенным контролем.
Если повторяемость недостаточна, это не всегда означает отказ от роботизации: часто проблему решают стандартизацией подачи и оснастки, применением направляющих, базированием, добавлением машинного зрения или датчиков силы. Однако такие меры увеличивают сложность проекта, поэтому на этапе проверки важно честно определить, где достаточно простой роботизации по фиксированным траекториям, а где потребуется адаптивная автоматизация и дополнительные правила контроля.